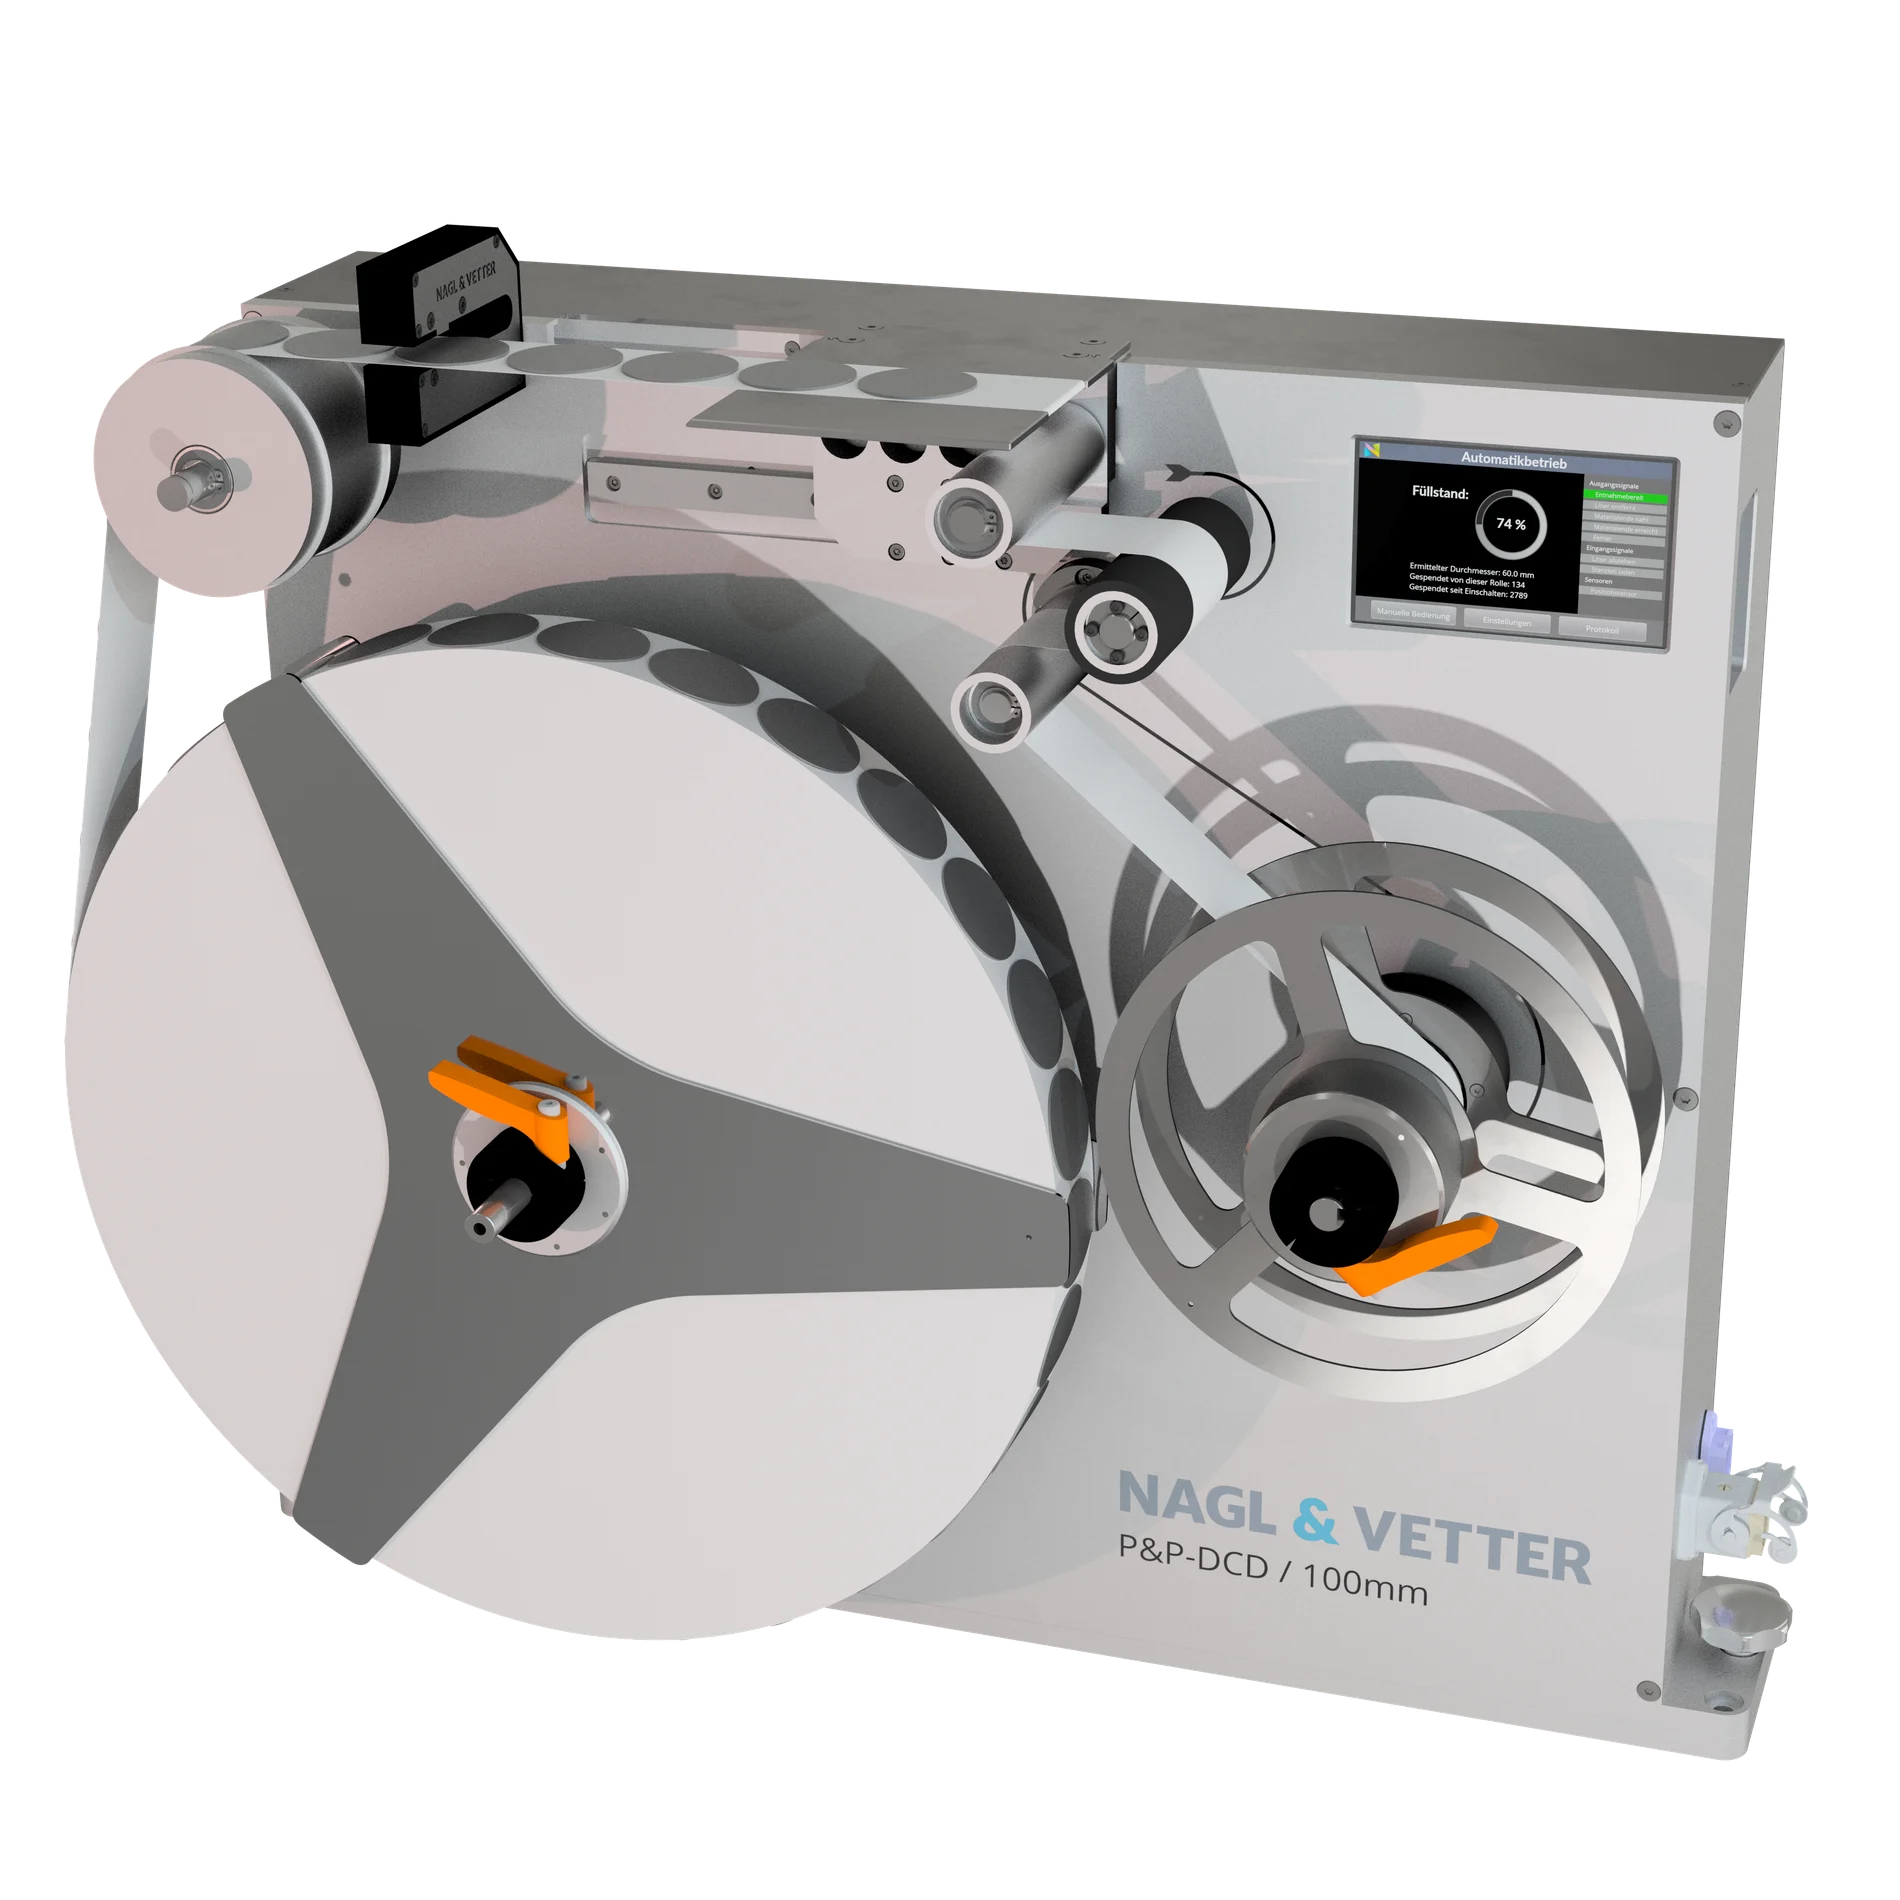
什么是 P&P-DCD?
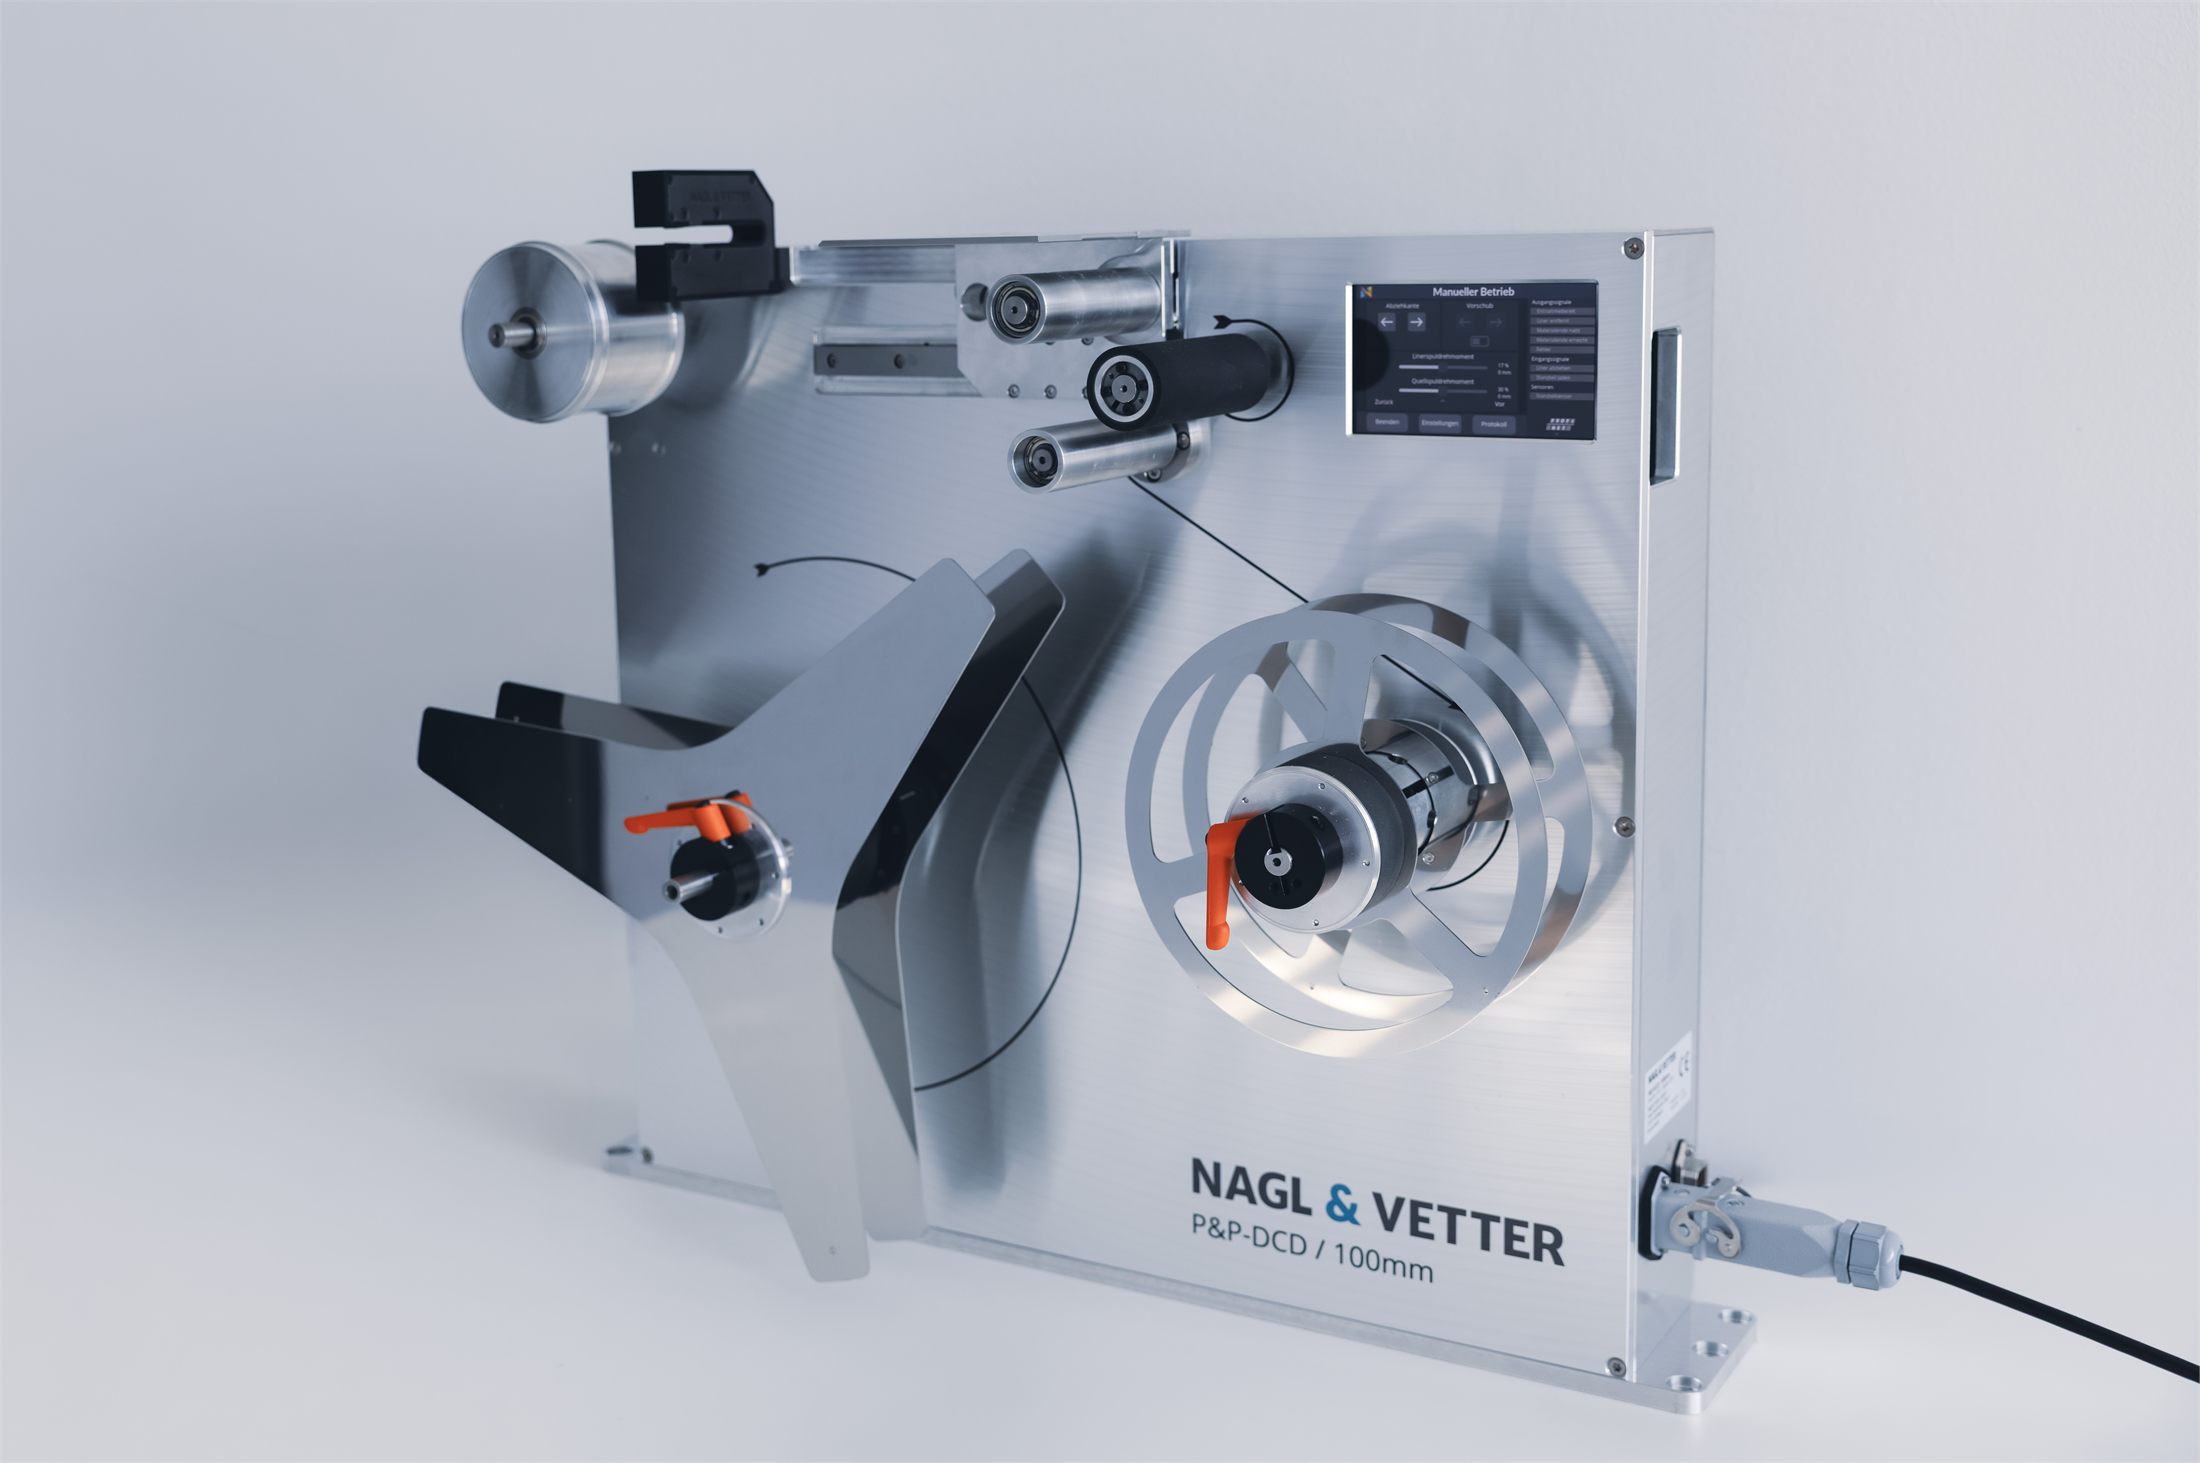
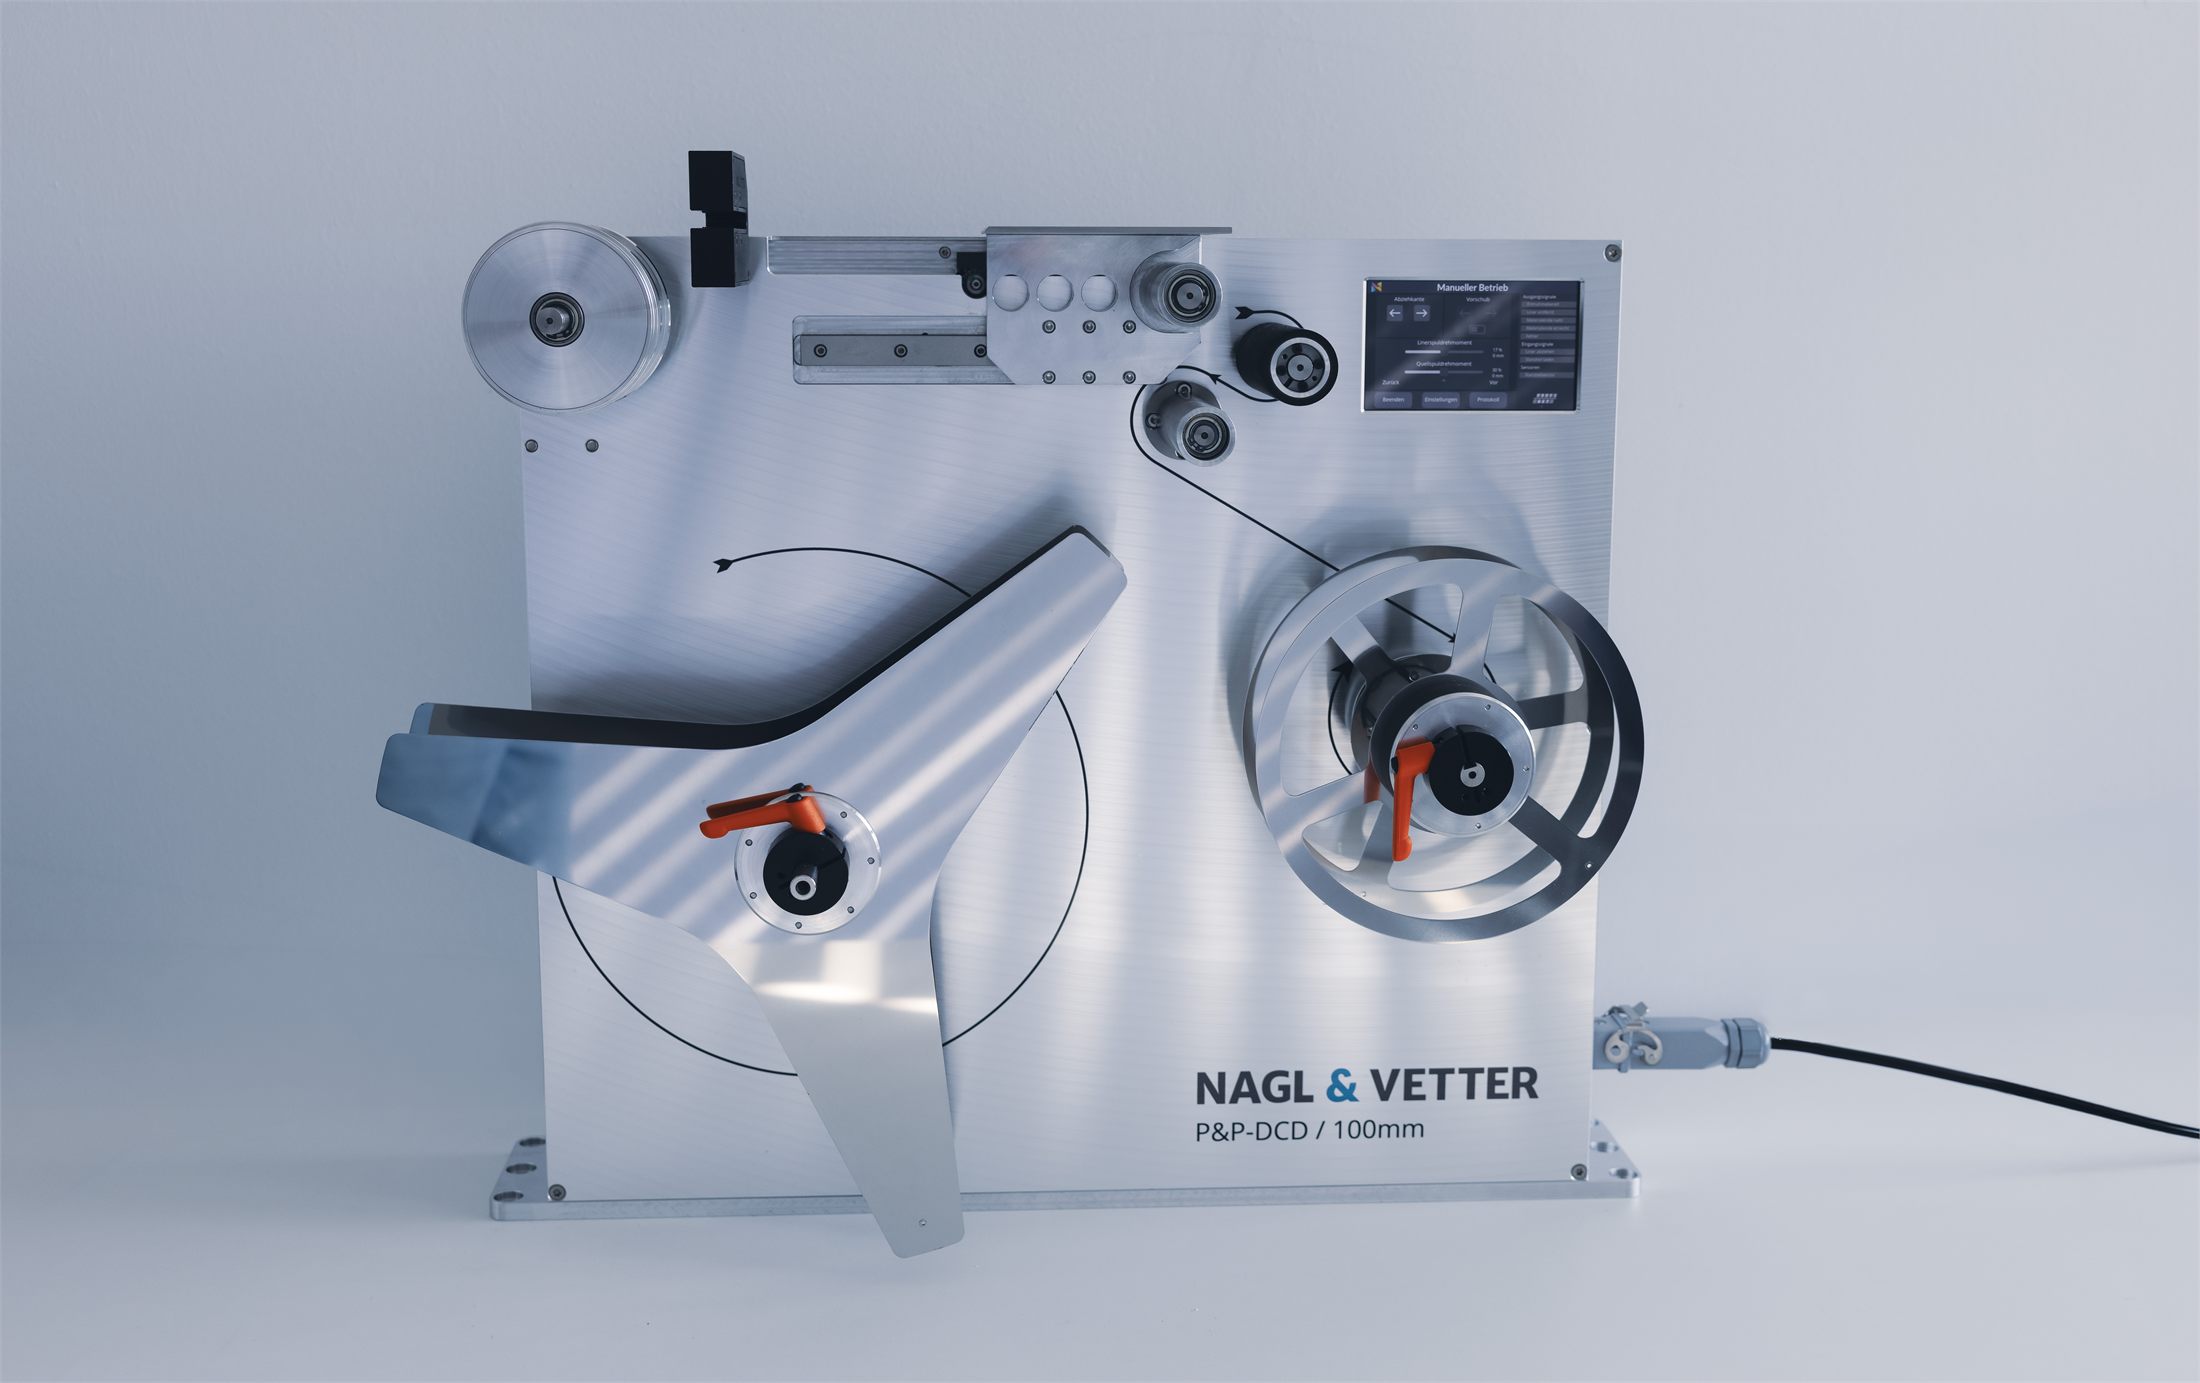
P&P-DCD 是一种将卷料离型纸上排布的模切件,按所需数量供给至设定位置的装置。
P&P-DCD 将指定数量的模切件供给至机器人工具,并使其从离型纸上剥离。随后,持有模切件的机器人工具由机器人搬运至工件处,在设定位置完成贴附。
由于机器人与机器人工具并不包含在 P&P-DCD 范围内,您可根据贴附位置、模切件种类及工艺要求,自由组合适合该应用的机器人与机器人工具。
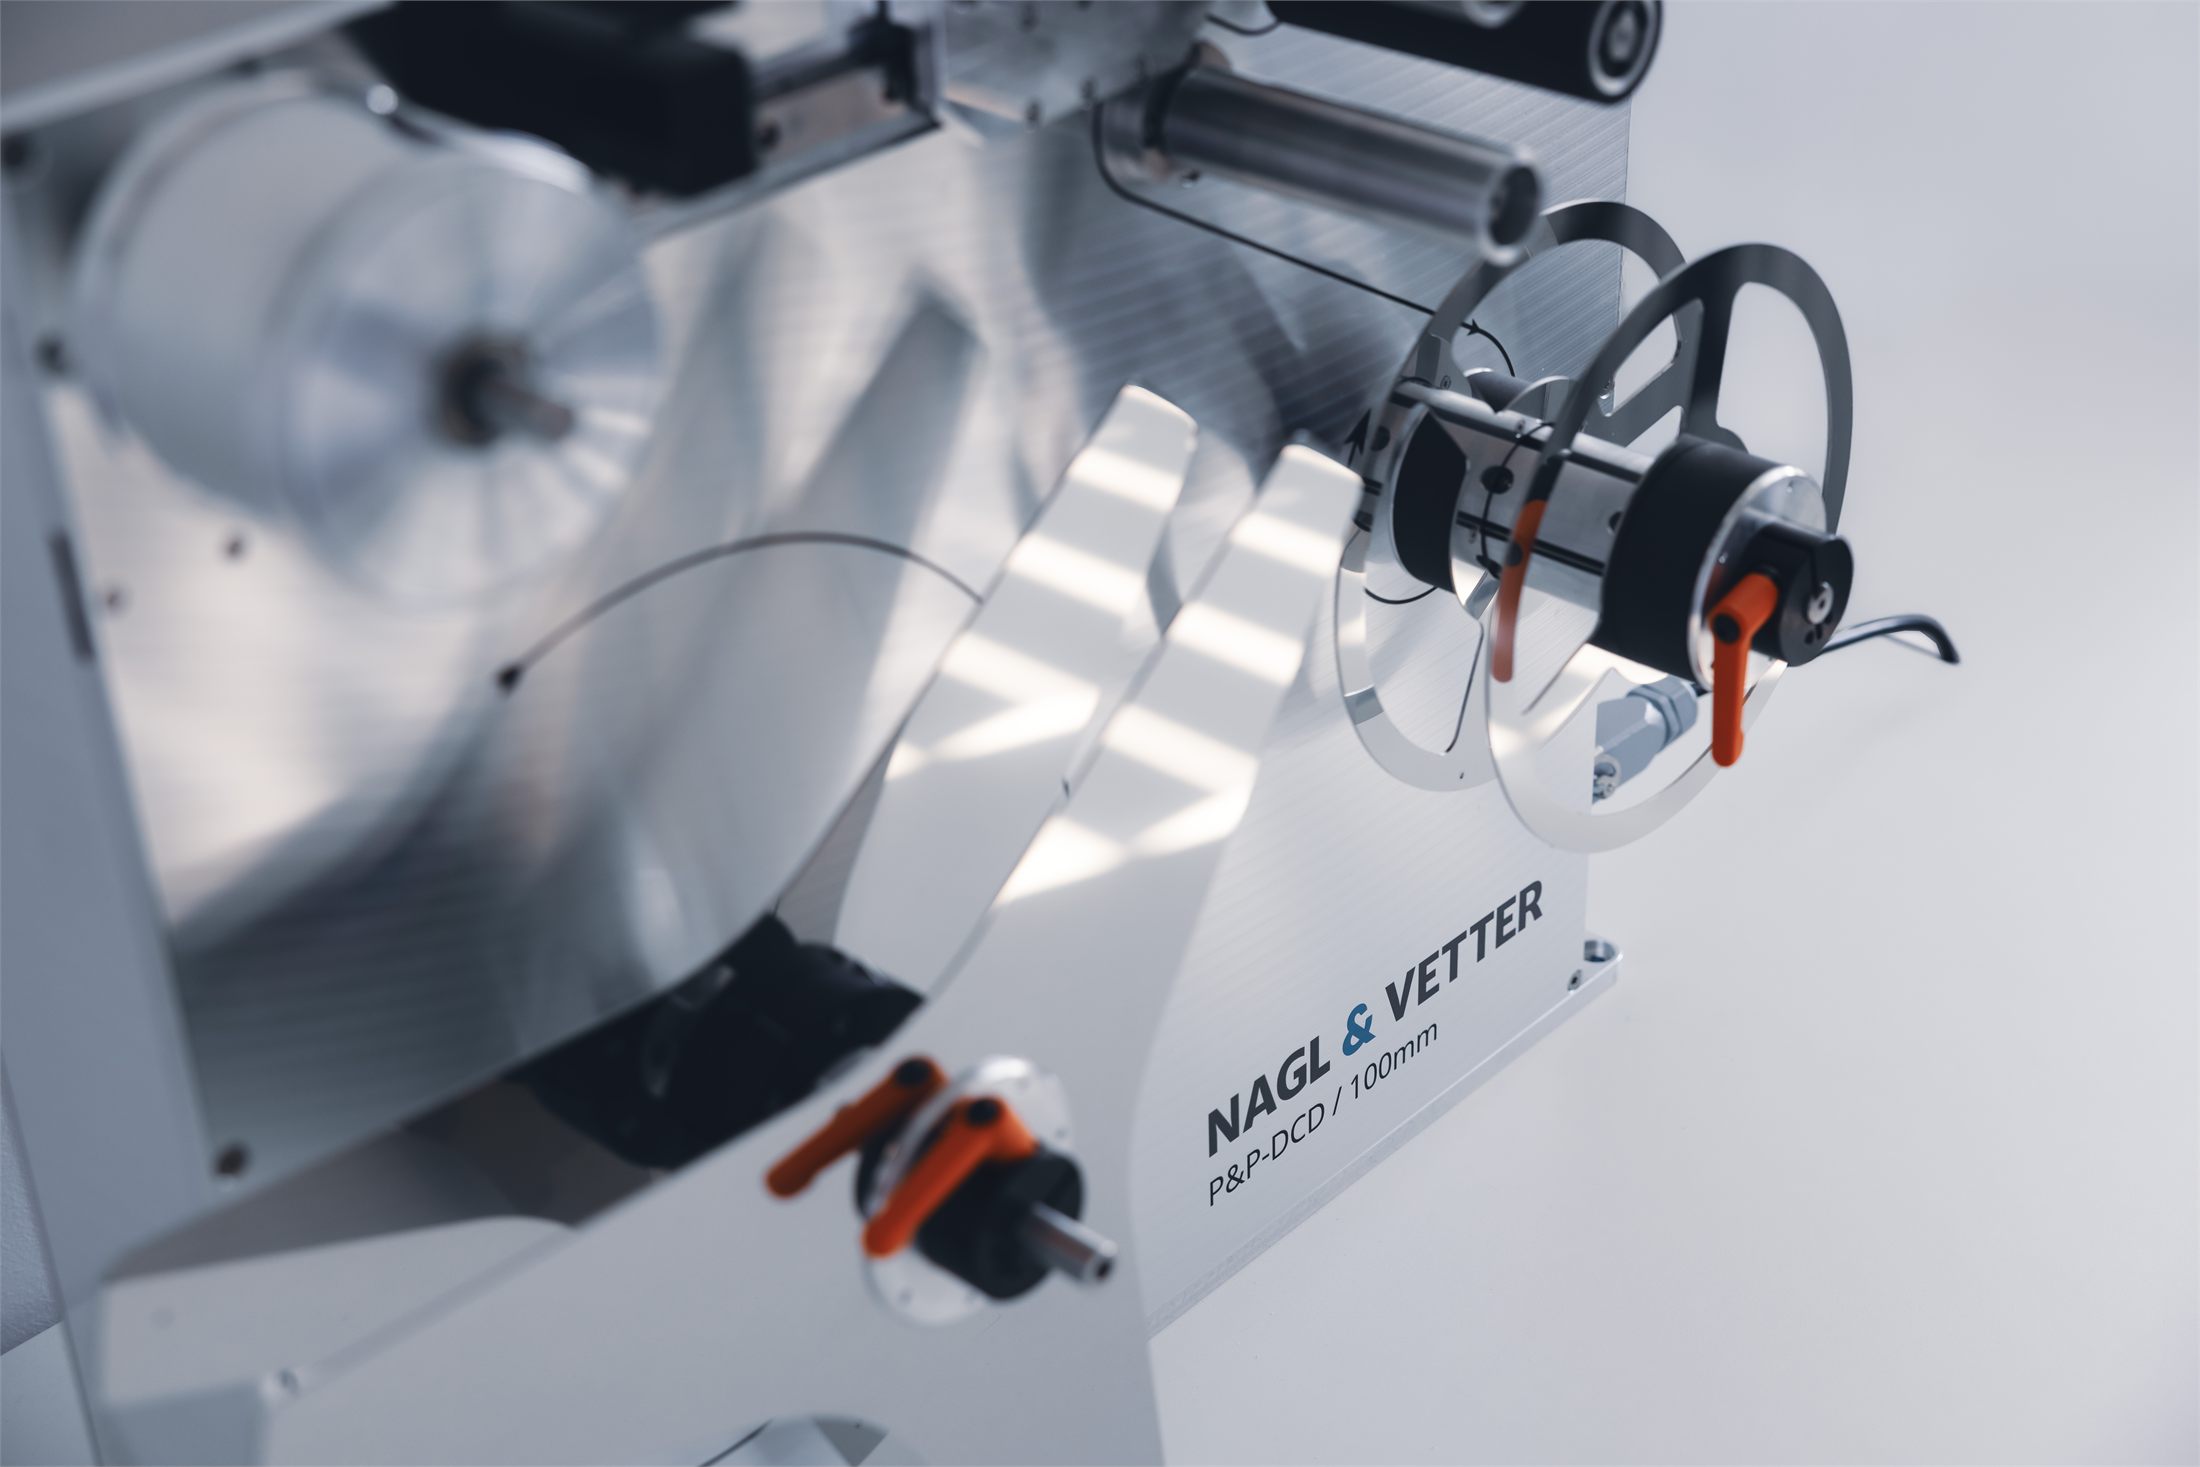
断带检测过程监控柔性化
模切件装载
Pick & Place 带来更高的贴附位置自由度
根据贴附位置的不同,若由机器人直接将贴附工具搬运至工件处,有时会难以进入狭窄空间,或与周边设备发生干涉。
P&P-DCD 会将离型纸上的模切件送出至与机器人工具相匹配的拾取位置。待机器人工具从 P&P-DCD 拾取所需数量的模切件后,机器人只需将工具移动至贴附位置即可,因此可以到达直接贴附难以触及的狭窄凹陷位置或复杂形状的工件。这也使得在因周边设备布局等设备结构原因、难以将供料装置本身移动至贴附位置的场合,也能顺利引入自动化。
P&P-DCD 同样适用于使用多种不同模切件的工艺。在此类工艺中,相较于每增加一种新的模切件就额外配置一台机器人及一整套 i-DCA,增设一组 P&P-DCD 并与配备多个吸附点、可对应不同模切件的机器人工具组合使用,往往是更具经济性的选择。
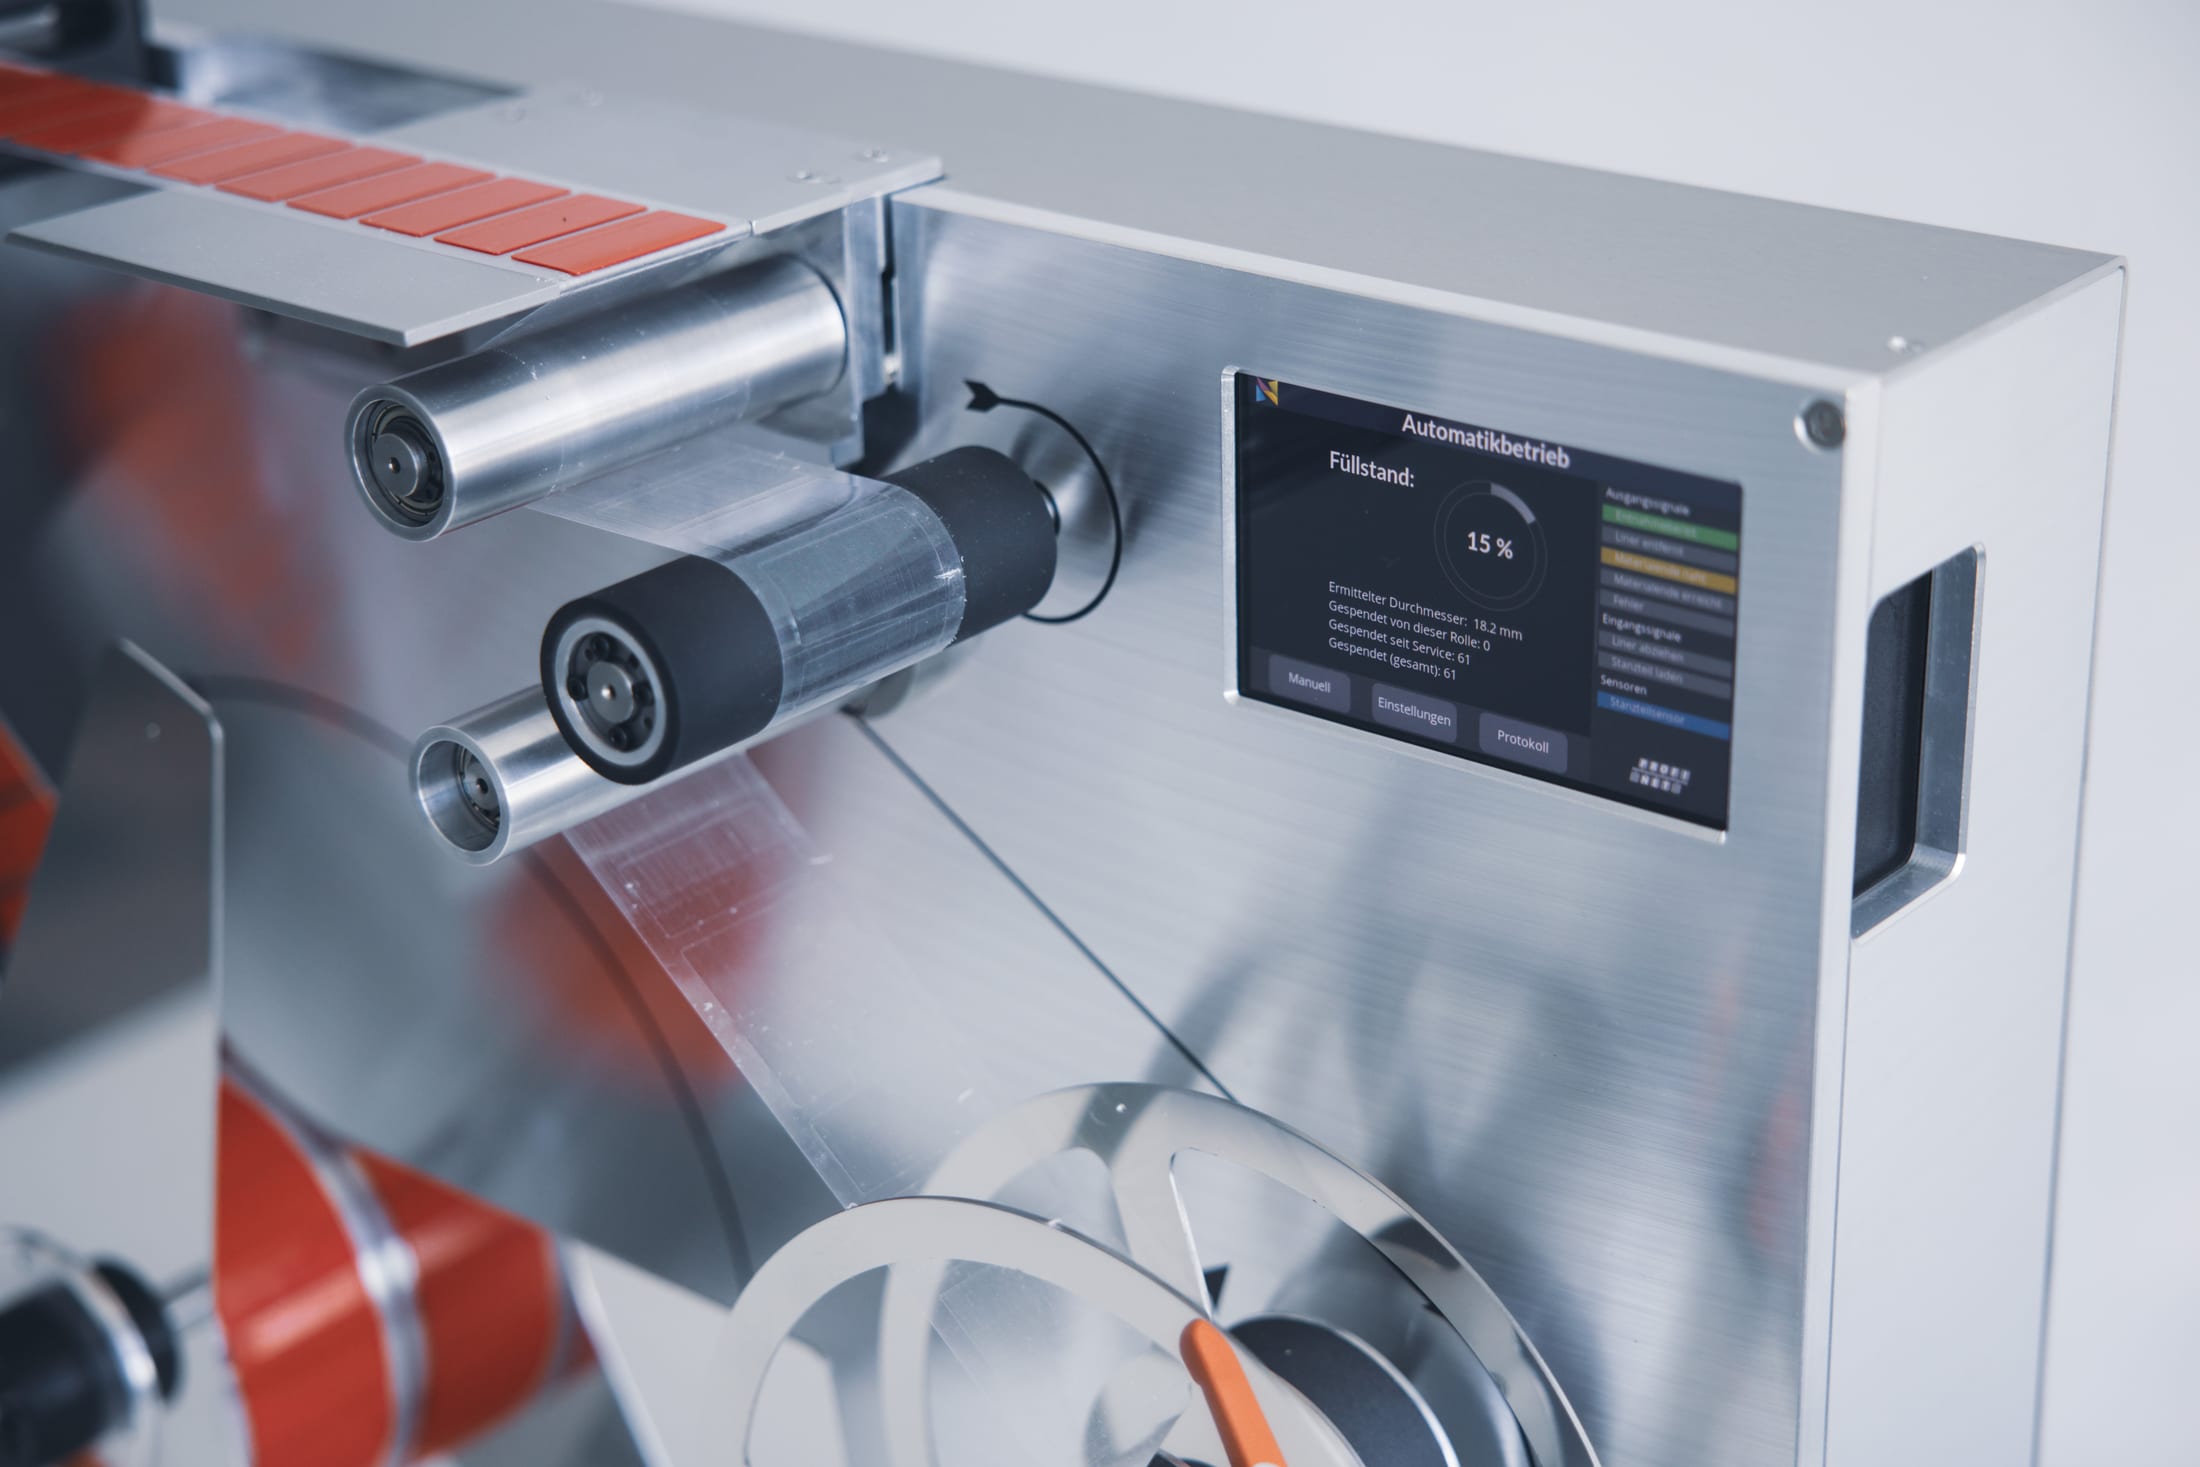
约1秒的供给周期,并支持多件同时拾取
P&P-DCD 通常可在约1秒内将下一个模切件送出至机器人工具的拾取位置。拾取数量可由上位控制系统指定,配合适用于该应用的机器人工具,还可实现多个模切件的一次性拾取。
进行多件拾取时,P&P-DCD 会将模切件送出至可一次拾取所需数量的位置。待机器人工具一并拾取后,离型纸会立即回卷,为下一次拾取做好准备。
由于送出下一批模切件与回卷离型纸的动作,针对同时拾取的整批部件均只需执行一次,因此与逐件供给相比,可显著缩短节拍时间。单次可拾取的数量取决于模切件的尺寸,可在同时拾取的所有模切件均落入剥离边缘100余毫米行程范围内的条件下进行设定。
P&P-DCD 实际材料供给流程的作业影像。
可按需配合相机进行位置校正
P&P-DCD 会将模切件送出至预设的拾取位置。在连续送出过程中,进给方向的定位精度约为±0.3 mm。
然而在实际使用中,该精度可能受所用材料影响:离型纸宽度或模切件在离型纸上位置的偏差,都会直接传导至拾取位置的偏差。横向位置通过机械挡块定位,但由材料本身引起的偏差并非总能单靠 P&P-DCD 加以校正。因此,包含此类材料侧偏差在内的总体定位精度通常以约±1 mm 为参考值,根据所用材料及条件的不同,实际精度可能更高或更低。
若需要对此类材料侧偏差进行高精度校正,可使用相机(例如 SensoPart)在拾取前测量每个模切件的位置,并据此调整机器人工具的拾取位置。
双工具配置,最大化设备可用率
P&P-DCD 通常针对同一种模切件成对安装,以确保冗余。当使用中的 P&P-DCD 材料用尽或发生故障时,系统会通知上位控制,并由机器人或 PLC 侧的控制逻辑将供给切换至另一台 P&P-DCD。该切换本身不会产生额外耗时。
在一台 P&P-DCD 持续供给的同时,另一台可用于材料更换或故障处理。材料更换所需时间因操作人员熟练程度而异,通常约为1至2分钟。完成情况上报至上位控制后,该 P&P-DCD 即可再次用于供给。
借助这一双工具配置,在材料更换或故障处理期间,模切件供给无需中断,从而在将生产影响降至最低的同时,保持高设备可用率。
特殊版本:集成四台 P&P-DCD 的专用塔式结构
针对特定工艺需求,P&P-DCD 还开发有专用特殊版本。其中一例是将四台 P&P-DCD 集成于一个专用塔式结构中:针对两种模切件各配置两台,使两种模切件均具备冗余供给能力。
该塔式版本并非简单地将四台标准 P&P-DCD 并排布置:针对塔内左右两侧的安装位置,分别准备了两种不同规格的 P&P-DCD,其内部元件布局也与标准规格有所不同。此外,每台 P&P-DCD 均配备相应机构,可在剥离边缘运动期间始终与机器人工作站保持隔离。
专用塔式结构可同时容纳全部四台 P&P-DCD,并为各单元分配电源与现场总线连接。材料更换可在机器人工作站外部完成,操作人员无需进入工作站内部。此外,每台 P&P-DCD 均安装于抽拉式支架上,一旦某单元出现故障或损坏,可轻松取出并更换为备用设备。
这一四机位塔式版本已在德国某大型汽车整车厂的批量生产中投入实际应用。
围绕您所使用的模切件量身定制自动化方案
P&P-DCD 的设计不依赖于特定的模切密封件制造商。无需为配合自动化而从零开始重新选择材料,您可以基于已在使用并通过认证的产品及现有工艺条件来规划自动化方案。
该设备通常可处理约10 mm至约100 mm的模切件。但10 mm 并非固定的技术下限——视具体应用而定,通过固件调节等方式,也可处理更小尺寸的模切件。
适用性取决于模切件的厚度、形状、材质及粘合特性。除常规单面胶模切件外,通过针对具体应用的适当配置,也可支持双面胶贴片。最关键的是,模切件在经过剥离边缘时能够可靠地从离型纸上脱离。
我们会根据具体的模切件与应用场景,协助您完成适用性验证。
旨在降低集成工作量的设计
P&P-DCD 内置控制功能,使其与设备上位控制系统(PLC 或机器人)的连接设计十分简洁。由于无需在上位侧对装置内部各项功能逐一进行控制,因此可减少集成所需的编程、验证与调试工作量。
通信方式支持 PROFINET 或 EtherNet/IP。各项设置既可在设备自带的触摸屏上进行,也可通过现场总线从上位控制系统下发。
此外,P&P-DCD 的所有功能均采用电驱动,无需配置压缩空气,从而将运行所需的管线接口数量降至最低。
机器人与机器人工具不包含在 P&P-DCD 范围内,需由设备方根据各应用场景单独设计与选型。
技术参数
| 外形尺寸(宽×高×深) | 660 × 560 × 242 mm |
| 重量 | 29 kg |
| 模切件尺寸 | 最大约100 mm |
| 离型纸宽度 | 最大100 mm |
| 最大材料卷直径 | 400 mm |
| 卷芯 | 3英寸/6英寸 |
| 标准供给周期 | 约1秒 |
| 工作温度范围 | 10–50 °C |
| 压缩空气 | 无需配置 |
| 用户界面 | 5英寸液晶触控显示屏 |
| 电源 | 规格A:100–240 V AC/规格B:24 V DC |
全球批量生产现场的实绩验证
全球汽车制造商已在多个国家的批量生产工厂中使用超过150台 P&P-DCD,并在实际生产工艺中积累了丰富实绩。应用范围远不止车身孔洞封堵,还广泛覆盖驱动电池部件等各类需要模切件自动供给与贴附的工艺场景。
德国多家大型汽车整车厂在设备招标前的技术规格阶段,便已多次明确指定采用 P&P-DCD。